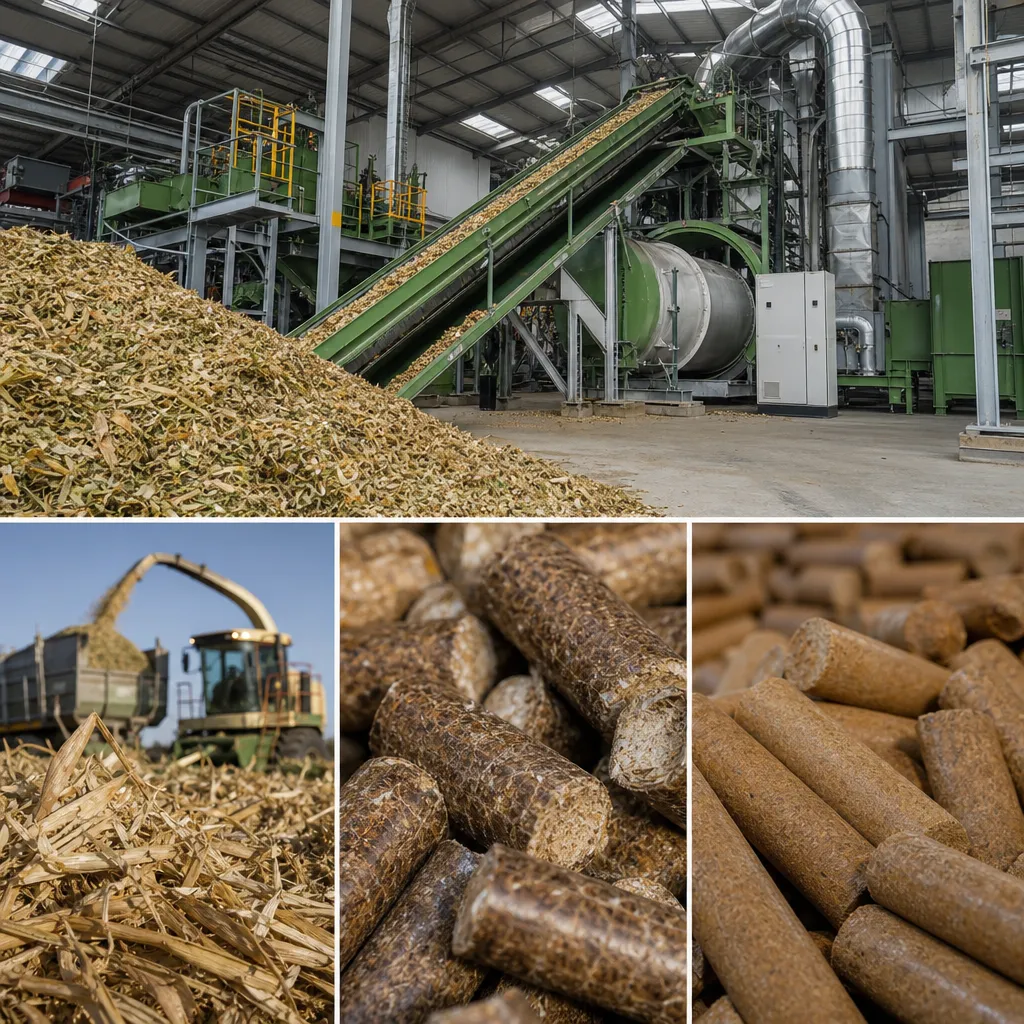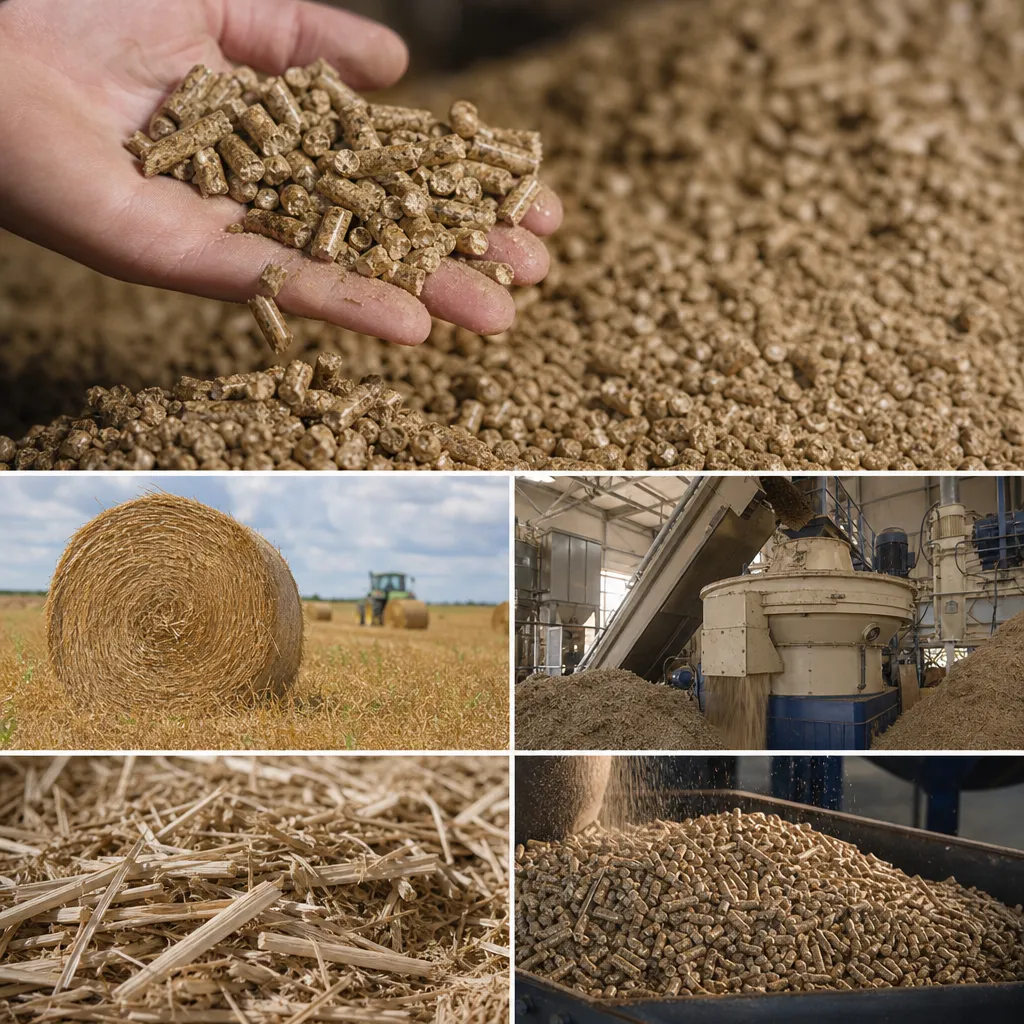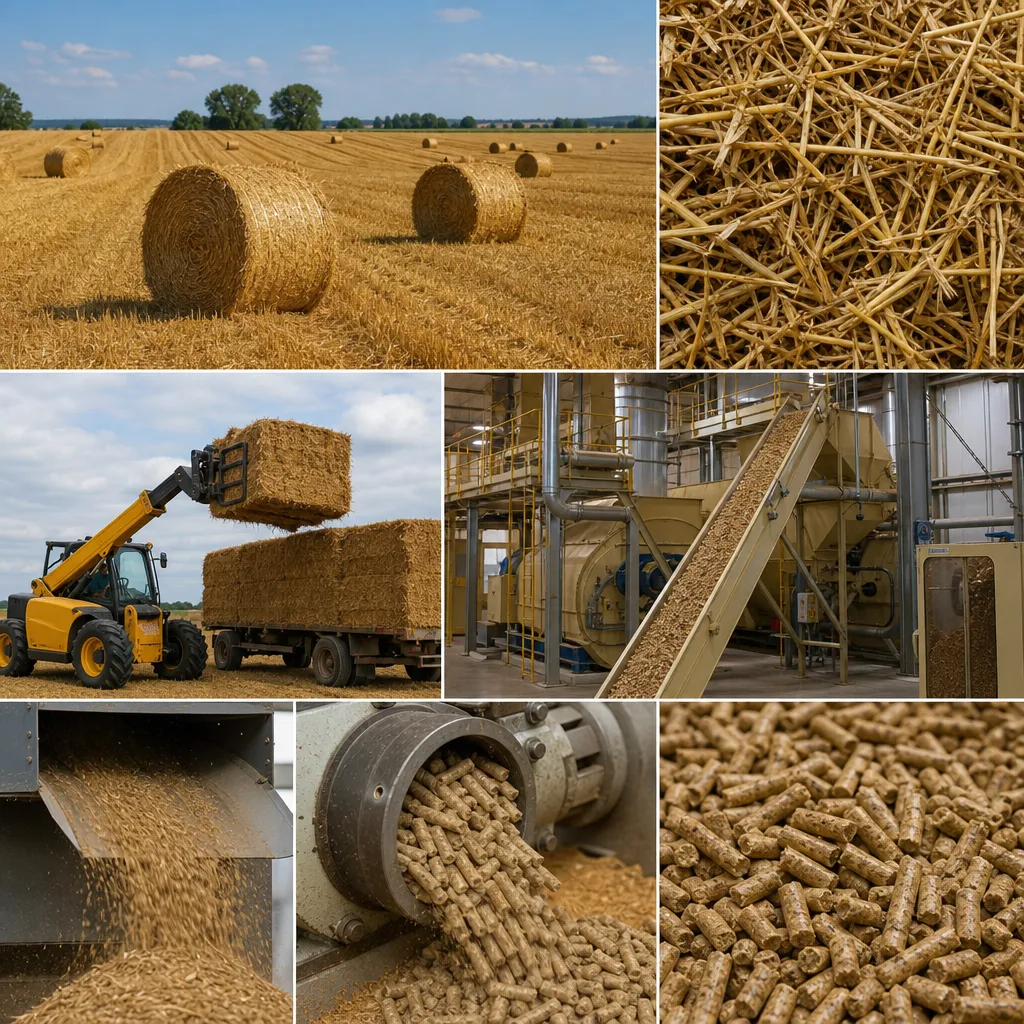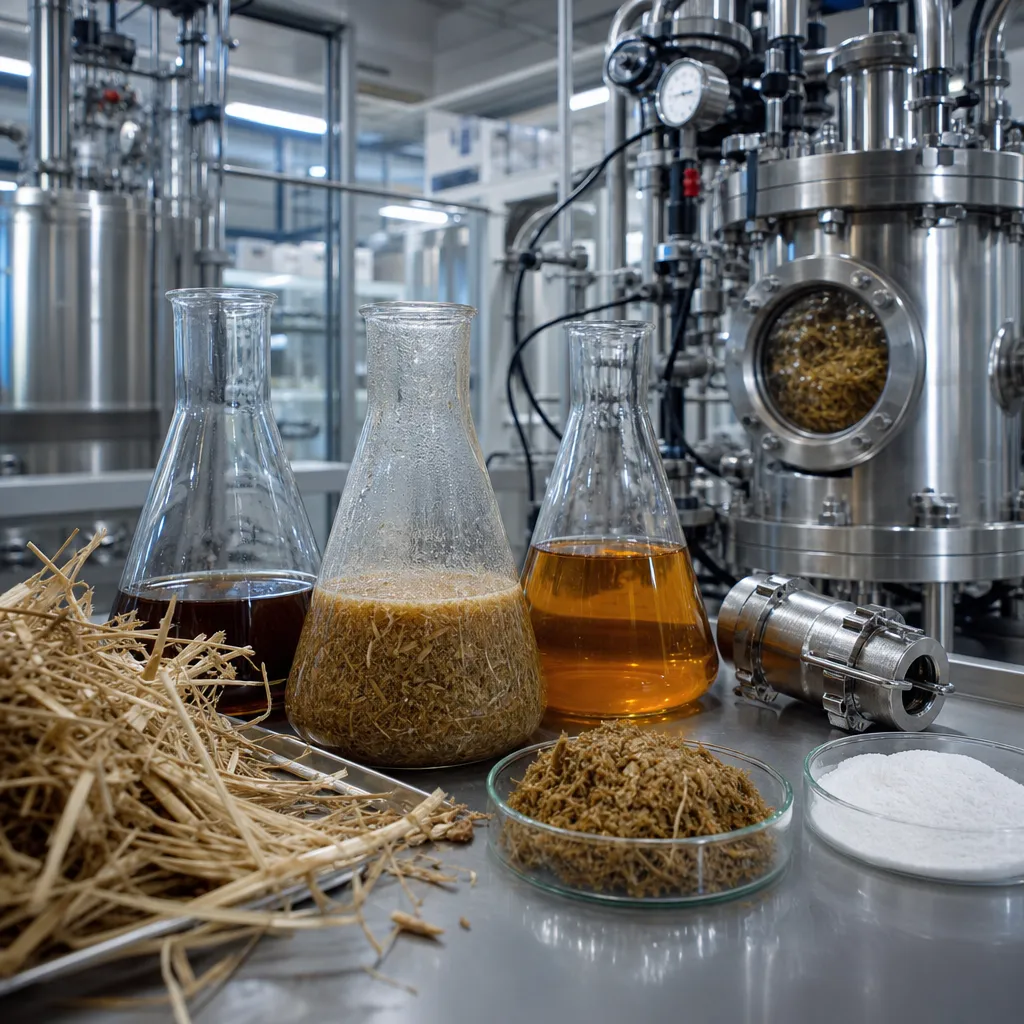
Hydroliza lignocelulozy to kluczowy etap przetwarzania biomasy roślinnej na cukry proste, które mogą następnie służyć do produkcji bioetanolu, biochemikaliów, biogazu lub materiałów bio-based. W praktyce proces ten polega na rozkładzie polisacharydów obecnych w lignocelulozie, głównie celulozy i hemiceluloz, do związków łatwiejszych do dalszej konwersji biologicznej albo chemicznej.
Znaczenie tego procesu wynika z faktu, że lignoceluloza jest najpowszechniej występującą frakcją biomasy lądowej, ale jednocześnie należy do surowców trudnych w obróbce. O efektywności hydrolizy decydują nie tylko sama technologia, lecz także pochodzenie surowca, jego skład chemiczny, stopień rozdrobnienia, wilgotność oraz sposób wstępnego przygotowania. W biorafinerii hydroliza lignocelulozy pełni funkcję pomostu między surową biomasą a strumieniem cukrów fermentowalnych.
Czym jest lignoceluloza i dlaczego jej hydroliza jest trudna?
Lignoceluloza to strukturalny materiał budujący ściany komórkowe roślin. Występuje w drewnie, słomie, łodygach roślin, pozostałościach pożniwnych, trawach wieloletnich, odpadach z przemysłu drzewnego oraz wielu produktach ubocznych rolnictwa i przetwórstwa spożywczego. Nie jest gotowym paliwem ani produktem końcowym, lecz biosurowcem, z którego można wytwarzać energię, paliwa i półprodukty chemiczne.
Najważniejsze składniki lignocelulozy to:
- celuloza – polisacharyd zbudowany z glukozy, stanowiący główne źródło cukrów sześciowęglowych,
- hemicelulozy – bardziej złożona grupa polisacharydów dających m.in. ksylozę, arabinozę, mannozę i inne cukry,
- lignina – aromatyczny polimer pełniący funkcję spoiwa i ochrony struktury roślinnej.
Hydroliza lignocelulozy jest trudna, ponieważ biomasa ta została przez naturę „zaprojektowana” jako materiał odporny na degradację. Celuloza ma uporządkowaną, częściowo krystaliczną strukturę, hemicelulozy są związane z innymi frakcjami, a lignina fizycznie i chemicznie utrudnia dostęp reagentów lub enzymów do polisacharydów. Tę odporność określa się często jako recalcitrance, czyli naturalną oporność biomasy na konwersję.
Hydroliza lignocelulozy – cel procesu i miejsce w biorafinerii
Podstawowym celem, jaki realizuje hydroliza lignocelulozy, jest uwolnienie cukrów z frakcji polisacharydowych biomasy. Cukry te mogą być następnie:
- fermentowane do bioetanolu lub innych alkoholi,
- przekształcane do kwasów organicznych, rozpuszczalników i monomerów,
- zużywane przez mikroorganizmy w procesach biotechnologicznych,
- kierowane do wytwarzania biogazu, jeżeli układ technologiczny na to pozwala.
W praktyce przemysłowej hydroliza lignocelulozy rzadko jest pierwszą operacją jednostkową. Zwykle poprzedza ją obróbka wstępna, której zadaniem jest otwarcie struktury biomasy, częściowe usunięcie ligniny, solubilizacja części hemiceluloz albo zwiększenie dostępności powierzchni reakcyjnej. Bez tego etapu nawet zaawansowana hydroliza może być mało wydajna lub zbyt kosztowna.
W zależności od koncepcji zakładu produkty hydrolizy mogą trafiać do jednego procesu głównego albo do zintegrowanej biorafinerii, gdzie osobno zagospodarowuje się frakcję celulozową, hemicelulozową i ligninową. Ma to istotne znaczenie ekonomiczne, ponieważ lignina nie jest zwykle bezpośrednio hydrolizowana do cukrów, ale może służyć jako paliwo procesowe lub surowiec do chemii bio-based.
Główne metody hydrolizy lignocelulozy
Hydroliza kwasowa
Hydroliza kwasowa wykorzystuje działanie kwasów mineralnych lub organicznych do rozszczepiania wiązań glikozydowych w polisacharydach. Może być prowadzona z użyciem roztworów rozcieńczonych albo bardziej stężonych, przy czym różne warianty mają odmienny profil technologiczny, kosztowy i materiałowy.
Zaletą hydrolizy kwasowej jest stosunkowo szybkie działanie oraz możliwość efektywnego rozkładu hemiceluloz. Ograniczeniem pozostaje jednak ryzyko powstawania związków ubocznych hamujących późniejszą fermentację, a także wymagania dotyczące odporności korozyjnej instalacji i neutralizacji strumieni procesowych.
Hydroliza enzymatyczna
Hydroliza enzymatyczna opiera się na działaniu enzymów, przede wszystkim kompleksów celulaz i hemicelulaz. Jest to podejście szeroko rozwijane w technologiach zaawansowanych biopaliw i biochemikaliów, ponieważ pozwala prowadzić proces w łagodniejszych warunkach niż w przypadku metod silnie chemicznych.
Najważniejszą zaletą tej metody jest wysoka selektywność. Ograniczenia wynikają głównie z kosztu enzymów, wrażliwości procesu na inhibitory oraz konieczności skutecznej obróbki wstępnej biomasy. Bez odpowiedniego przygotowania surowca dostęp enzymów do celulozy bywa niewystarczający.
Hydroliza autokatalityczna i hydrotermalna
W niektórych rozwiązaniach wykorzystuje się działanie wody i związków uwalnianych z samej biomasy podczas obróbki cieplnej, co bywa określane jako hydroliza autokatalityczna lub hydrotermalna. Metody te są szczególnie istotne przy frakcjonowaniu hemiceluloz i przygotowaniu surowca do dalszej obróbki enzymatycznej.
Ich przewagą jest ograniczenie ilości reagentów chemicznych. Wadą może być mniejsza kontrola nad składem produktów i możliwość powstawania substancji ubocznych przy zbyt intensywnych warunkach procesu.
Układy łączone
Coraz częściej stosuje się sekwencje procesowe, w których obróbka wstępna, częściowa hydroliza chemiczna i końcowa hydroliza enzymatyczna są ze sobą integrowane. Takie podejście pozwala lepiej dopasować technologię do konkretnego surowca, np. słomy zbożowej, drewna liściastego, drewna iglastego czy bagassy.
Znaczenie surowca i parametrów wejściowych
Nie istnieje jedna uniwersalna recepta na hydrolizę lignocelulozy, ponieważ skład i właściwości biomasy silnie zależą od jej pochodzenia. Drewno, słoma, łuski, odpady papiernicze czy pozostałości z przemysłu spożywczego różnią się udziałem celulozy, hemiceluloz, ligniny, popiołu oraz zanieczyszczeń mineralnych i organicznych.
W praktyce szczególne znaczenie mają:
- udział celulozy i hemiceluloz – określa potencjał wytwarzania cukrów,
- zawartość ligniny – wpływa na oporność surowca i zużycie enzymów lub reagentów,
- wilgotność – oddziałuje na logistykę, magazynowanie i przebieg niektórych operacji,
- granulacja i stopień rozdrobnienia – determinują powierzchnię kontaktu i jednorodność procesu,
- popiół i skład mineralny – mogą zaburzać obróbkę chemiczną i zwiększać zużycie mediów,
- zanieczyszczenia obce – np. piasek, metale, tworzywa, które pogarszają bezpieczeństwo i ekonomikę.
Surowiec pierwotny, taki jak drewno lub słoma, będzie miał inny profil technologiczny niż surowiec wtórny, np. frakcja celulozowa po wcześniejszym przetwarzaniu. Podobnie produkt uboczny z przemysłu rolno-spożywczego nie zawsze jest odpadem i może mieć wyższą jednorodność niż biomasa pozyskiwana bezpośrednio z pola.
| Element | Charakterystyka | Znaczenie praktyczne | Ograniczenia |
|---|---|---|---|
| Celuloza | Główne źródło glukozy po hydrolizie | Decyduje o potencjale fermentacji do bioetanolu i biochemikaliów | Utrudniony dostęp przy wysokiej krystaliczności i osłonie ligniny |
| Hemicelulozy | Mieszanina polisacharydów łatwiej podatnych na rozkład | Pozwalają odzyskać dodatkową pulę cukrów | Mogą generować inhibitory przy zbyt intensywnej obróbce |
| Lignina | Frakcja aromatyczna wzmacniająca ściany komórkowe | Wpływa na dobór obróbki wstępnej i możliwości zagospodarowania ubocznego | Obniża dostępność polisacharydów i może adsorbować enzymy |
| Wilgotność | Zmienna zależna od surowca i sposobu magazynowania | Wpływa na transport, składowanie i przygotowanie zawiesiny procesowej | Nadmierna wilgoć zwiększa koszty logistyki i ryzyko degradacji biologicznej |
| Rozdrobnienie | Parametr mechanicznego przygotowania biomasy | Zwiększa powierzchnię reakcji i poprawia jednorodność procesu | Zbyt intensywne mielenie podnosi zużycie energii |
| Popiół i minerały | Frakcja nieorganiczna zależna od pochodzenia biomasy | Wpływa na bilans masy, zużycie chemikaliów i gospodarkę pozostałościami | Wysoka zawartość może komplikować cały układ technologiczny |
| Inhibitory | Związki uboczne powstające podczas zbyt agresywnej obróbki | Mogą hamować fermentację i aktywność enzymów | Wymagają detoksykacji albo modyfikacji procesu |
| Jednorodność partii | Powtarzalność składu i właściwości wsadu | Ułatwia stabilne prowadzenie instalacji | Biomasa sezonowa bywa bardzo zmienna jakościowo |
Obróbka wstępna przed hydrolizą lignocelulozy
W większości zastosowań przemysłowych skuteczna hydroliza lignocelulozy wymaga przygotowania surowca. Obróbka wstępna nie jest celem samym w sobie, lecz etapem zwiększającym dostępność celulozy i hemiceluloz.
Najczęściej obejmuje ona:
- oczyszczanie i usuwanie ciał obcych,
- rozdrabnianie mechaniczne,
- frakcjonowanie surowca,
- obróbkę parową, hydrotermalną, kwaśną, alkaliczną lub rozpuszczalnikową,
- częściowe odseparowanie ligniny albo hemiceluloz.
Dobór metody zależy od rodzaju biomasy i zamierzonego produktu końcowego. Innej obróbki wymaga drewno iglaste o wyższej zawartości ligniny, a innej słoma zbożowa, która może zawierać więcej składników mineralnych i krzemionki. Zbyt łagodna obróbka nie otworzy struktury materiału, natomiast zbyt intensywna może prowadzić do strat cukrów i wzrostu ilości inhibitorów.
Produkty, zastosowania i ograniczenia technologiczne
Najważniejszym produktem, jaki daje hydroliza lignocelulozy, jest hydrolizat, czyli ciekły strumień zawierający cukry, produkty uboczne oraz rozpuszczone składniki biomasy. Sam hydrolizat nie jest zazwyczaj gotowym produktem handlowym; stanowi półprodukt kierowany do dalszego oczyszczania lub konwersji.
Główne kierunki wykorzystania obejmują:
- produkcję bioetanolu drugiej generacji,
- wytwarzanie kwasów organicznych, takich jak kwas mlekowy czy bursztynowy,
- syntezę biosolwentów i związków platformowych,
- integrację z fermentacją beztlenową w wybranych układach,
- wytwarzanie cukrów technicznych dla biotechnologii przemysłowej.
Ograniczenia technologiczne są jednak istotne. Należą do nich przede wszystkim zmienność jakości surowca, wysokie wymagania dotyczące obróbki wstępnej, koszt enzymów, konieczność kontroli inhibitorów oraz relatywnie złożona integracja procesu z gospodarką wodno-ściekową i energetyczną zakładu. Dlatego możliwość technologiczna nie zawsze oznacza opłacalne wdrożenie komercyjne.
Warto też podkreślić, że nie każda technologia osiągająca dobre wyniki laboratoryjne jest dojrzała przemysłowo. Część rozwiązań pozostaje na etapie pilotażowym lub demonstracyjnym, szczególnie tam, gdzie wymagana jest bardzo wysoka czystość strumieni cukrowych albo zaawansowane zagospodarowanie ligniny.
Aspekty środowiskowe i miejsce w gospodarce obiegu zamkniętego
Hydroliza lignocelulozy może wspierać gospodarkę obiegu zamkniętego, zwłaszcza gdy wykorzystuje pozostałości rolnicze, uboczne produkty przemysłu drzewnego albo frakcje organiczne, które trudno zagospodarować w sposób materiałowy o wyższej wartości. Nie oznacza to jednak automatycznie niskiego śladu środowiskowego.
Ocena środowiskowa zależy od całego łańcucha wartości, w tym od:
- sposobu pozyskania biomasy,
- transportu i sezonowości dostaw,
- zużycia energii i chemikaliów,
- gospodarki ściekami i pozostałościami,
- zagospodarowania ligniny i innych frakcji ubocznych,
- efektywności końcowej konwersji do produktów rynkowych.
W podejściu kaskadowym najpierw preferuje się zastosowania materiałowe i chemiczne, a dopiero później energetyczne. Oznacza to, że lignoceluloza może być cennym surowcem do biorafinerii, zanim trafi do prostego spalania. Jednocześnie nie każda pozostałość rolnicza powinna być całkowicie usuwana z pola, ponieważ część biomasy pełni ważną funkcję dla gleby i bilansu materii organicznej.
FAQ – hydroliza lignocelulozy
Na czym polega hydroliza lignocelulozy?
Hydroliza lignocelulozy polega na rozkładzie celulozy i hemiceluloz zawartych w biomasie roślinnej do prostszych cukrów. Proces ten może być prowadzony chemicznie, enzymatycznie lub w układach łączonych.
Jakie surowce najczęściej poddaje się hydrolizie lignocelulozy?
Najczęściej są to słoma, drewno, zrębki, trociny, bagassa, łodygi roślin energetycznych, pozostałości pożniwne oraz wybrane produkty uboczne przemysłu rolno-spożywczego i papierniczego. Przydatność danego surowca zależy od jego składu, czystości i dostępności.
Czy hydroliza lignocelulozy zawsze wymaga obróbki wstępnej?
W większości zastosowań tak, ponieważ surowa lignoceluloza jest materiałem naturalnie odpornym na degradację. Obróbka wstępna zwiększa dostępność polisacharydów i poprawia skuteczność dalszej hydrolizy.
Jaka jest różnica między hydrolizą kwasową a enzymatyczną?
Hydroliza kwasowa wykorzystuje reagenty chemiczne i zwykle działa szybciej, ale może generować więcej inhibitorów oraz wymagać bardziej odpornej aparatury. Hydroliza enzymatyczna jest bardziej selektywna i prowadzona w łagodniejszych warunkach, lecz silnie zależy od jakości obróbki wstępnej i kosztu enzymów.
Co powstaje po hydrolizie lignocelulozy?
Głównym produktem jest hydrolizat, czyli mieszanina cukrów i innych rozpuszczonych składników biomasy. Taki strumień może być dalej fermentowany, oczyszczany lub kierowany do syntezy biochemikaliów.
Czy hydroliza lignocelulozy jest technologią w pełni dojrzałą przemysłowo?
Nie w każdym wariancie. Niektóre rozwiązania są wdrożone przemysłowo, zwłaszcza w kontekście zaawansowanego bioetanolu, ale wiele konfiguracji nadal rozwija się na etapie pilotażowym i demonstracyjnym.
Dlaczego lignina utrudnia hydrolizę lignocelulozy?
Lignina tworzy ochronną, złożoną strukturę wokół włókien polisacharydowych i ogranicza dostęp reagentów oraz enzymów do celulozy. Dodatkowo może wiązać enzymy w sposób nieproduktywny, pogarszając ekonomikę procesu.
Czy hydroliza lignocelulozy jest rozwiązaniem automatycznie ekologicznym?
Nie. Ostateczny wpływ środowiskowy zależy od źródła biomasy, transportu, zużycia energii, zastosowanych chemikaliów, gospodarki odpadami i sposobu wykorzystania wszystkich frakcji procesu. Biogeniczne pochodzenie surowca nie oznacza automatycznie zerowego śladu węglowego.